От образца к партии: как проверить крышку, клапан, резьбу и корпус
Опубликовано: 22.09.2026
Запуск даже небольшой партии изделий — это всегда финансовый риск. Если ошибка закрадывается в серийный выпуск, исправить её стоит кратно дороже, чем на этапе проектирования. Именно поэтому проверка опытного образца становится рубежом, где выявляются скрытые дефекты. Когда речь заходит о сосудах — термосах, флягах, боксах для еды — на первый план выходят четыре элемента: корпус, крышка, клапан и резьба. Каждый из них имеет свою зону ответственности, и малейшее отклонение в геометрии или материале превращает удобную вещь в брак.
Корпус как фундамент изделия
Корпус задаёт геометрию всего продукта. Для термосодержащей тары критичны три параметра: толщина стенок, донная часть и переход к горловине. При проверке образца корпус оценивают не только визуально. Главный враг производства — усадка и деформация. Если стенки отлиты или напечатаны с разной толщиной, при остывании или нагреве корпус поведёт. На образце это проверяют замерами штангенциркулем в контрольных точках. Допустимая погрешность для пищевой тары часто измеряется десятыми долями миллиметра, иначе крышка сядет с перекосом.
Внутренняя поверхность корпуса не менее важна. Швы, раковины, следы раздела форм или слои аддитивной печати — всё это становится ловушкой для бактерий и запахов. На образце необходимо провести тактильный и визуальный контроль внутренней полости, особенно в зоне перехода стенок в дно. Неровности здесь не просто портят вид: они затрудняют очистку и со временем приводят к накоплению загрязнений. Для вариантов, изготавливаемых послойно, проверяют сплошность стенок — микропоры могут стать причиной протечек, даже если материал сам по себе водонепроницаем.
Для сосудов с двойными стенками проверка корпуса включает оценку теплоизоляционного зазора. Вакуум между стенками невозможен без герметичного запайного шва. На образце шов простукивают и осматривают на предмет микротрещин. Любое нарушение герметичности камеры сразу скажется на скорости остывания напитка, и партия с таким дефектом не пройдет контроль качества.
Резьба: скрытая угроза массового брака
Резьбовое соединение между корпусом и крышкой испытывает максимальные механические нагрузки. Пользователь ежедневно закручивает и откручивает крышку, часто с усилием. Если на образце резьба имеет овальность, заусенцы или неверный шаг, в партии это выльется в люфт, пропускание воздуха или заклинивание. После проверки механики и герметичности имеет смысл отдельно оценить пригодность поверхности к нанесению; модели для такой задачи собраны на странице с термосами.
Сосуды редко используют стандартную метрическую резьбу. Чаще это трапециевидный или скругленный профиль, который проще очищать и который менее подвержен износу при абразивном действии песчинок и сахара. Проверка резьбы на прототипе включает несколько этапов:
- Плавность хода: крышка должна наворачиваться от руки без хруста и скрипа по всей длине.
- Отсутствие люфта: в закрученном состоянии крышка не должна болтаться в радиальном направлении.
- Контур профиля: использование резьбовых калибров-пробок для проверки соответствия полей допусков.
Особое внимание уделяют зоне входа в резьбу. Именно здесь при перекосе крышки возникают задиры, которые при серийном производстве приведут к быстрому износу витков и потере герметичности. В технологиях послойного синтеза резьба часто оказывается самым слабым звеном из-за анизотропии материала: виток может просто срезаться при чрезмерном усилии. Если образец показал склонность к смятию резьбы, для партии закладывают металлическую закладную гайку или меняют профиль на более массивный.
Крышка и клапан: герметичность под давлением
Крышка закрывает сосуд, но именно клапан (или вентиляционное отверстие с силиконовой мембраной) делает его безопасным. Горячие напитки создают внутри избыточное давление. Если клапан не сработает, открыть термос станет невозможно, либо крышку выбьет при открывании с риском ожога.
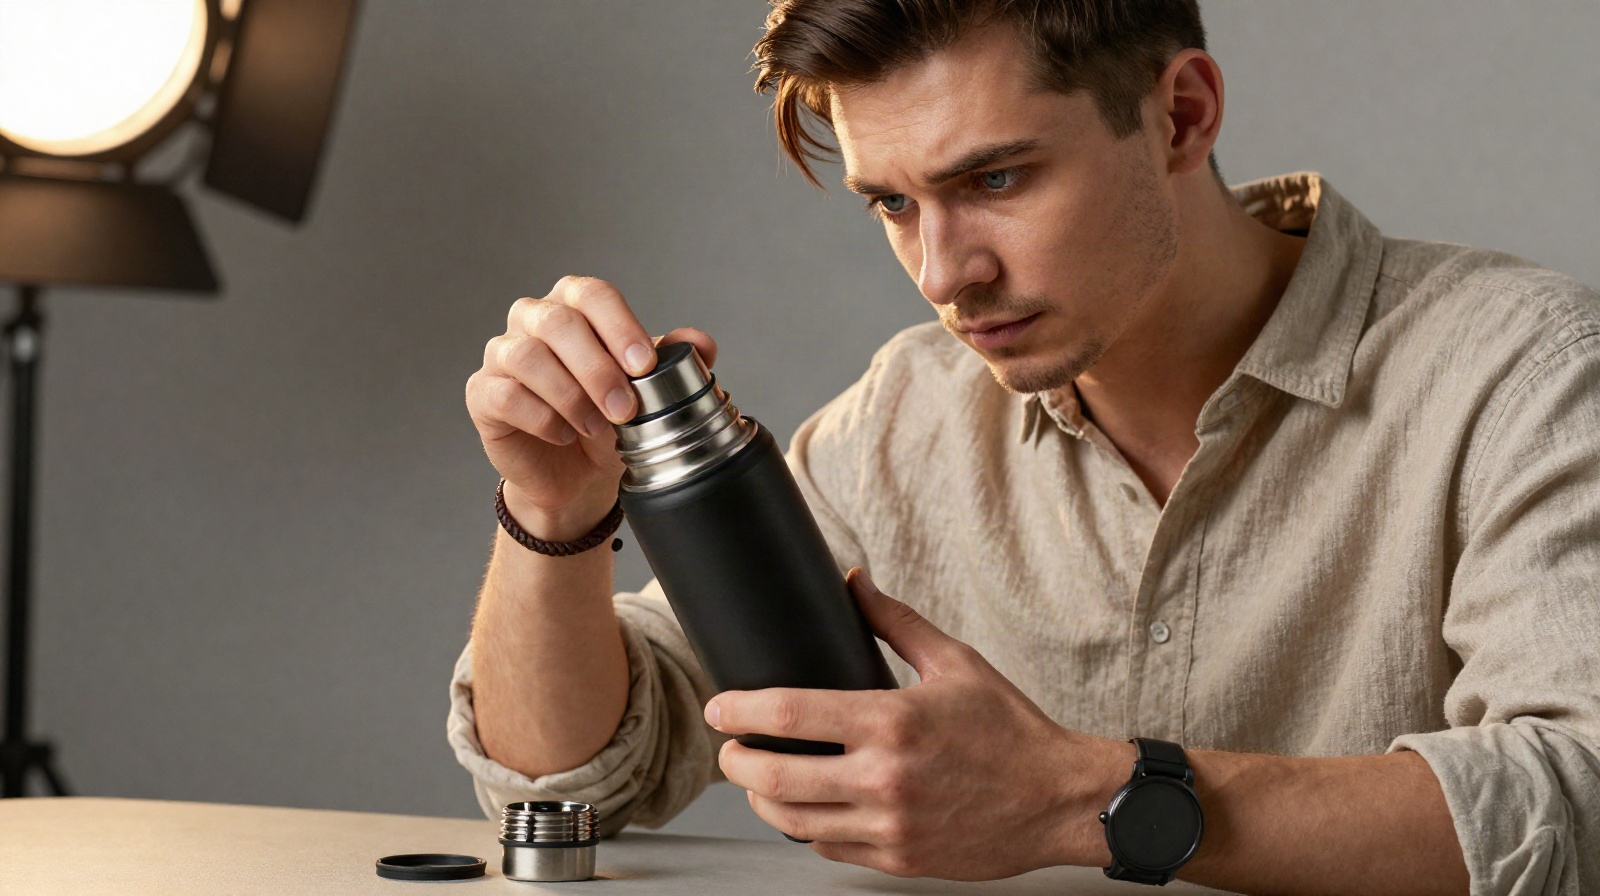
При оценке образца клапан тестируют в условиях, максимально приближенных к реальным. В корпус заливают кипяток, плотно закрывают крышку и оставляют на несколько часов. Проверяют два фактора: не пропускает ли клапан жидкость в перевёрнутом состоянии и стравливает ли он пар при нажатии. Силиконовая юбка клапана должна сохранять эластичность после циклов нагрева. Затвердевание или потеря формы на образце — сигнал о неправильном выборе материала для серии.
Уплотнительное кольцо под крышкой — ещё один барьер. На прототипе проверяют его сжатие. Если бортик на корпусе слишком высокий, кольцо перережет при закручивании. Если слишком низкий — останется зазор. Рабочая степень сжатия уплотнителя зависит от его профиля, материала и конструкции крышки. На образце важно проверить равномерность прижима по всему диаметру и испытать изделие на герметичность в реальных положениях, включая наклон.
Температурные испытания: сборка в экстремальных условиях
Раздельная проверка деталей дает лишь часть картины. Настоящее испытание образца — это сборка при температурных перепадах. Металлы, пластики и силиконы расширяются по-разному. Крышка из полипропилена при нагреве может увеличиться в диаметре сильнее, чем стальной корпус, что изменит характер резьбового зацепления.
Практика проверки такова: образец собирают при комнатной температуре, затем нагревают внутреннюю среду и проверяют ход резьбы в нагретом состоянии. После этого изделие охлаждают и повторяют тест. Если резьба не заклинивает ни в одном из состояний, геометрия признана жизнеспособной.
Также проверяют влияние температуры на корпус. Полимеры при контакте с кипятком могут выделять запахи или деформироваться. Опытный образец выдерживают с горячей водой не менее суток, после чего осматривают на предмет помутнения, изменения цвета или появления микротрещин вокруг резьбы. Любое из этих изменений — повод полностью сменить марку пластика перед заказом партии.
Механические тесты: ресурс прочности
Помимо статики и термодинамики, образец проходит ресурсные испытания. Резьба должна выдержать не десятки, а сотни циклов закручивания. Для этого крышку снимают и ставят на место с контролируемым усилием. Если после пятидесятого цикла появляется люфт или стружка материала, риск возвратов по партии резко возрастает.
Ударные нагрузки — отдельный вид тестов для корпусов. Термос или контейнер для еды неизбежно роняют. Образец сбрасывают с высоты типичного стола на твердую поверхность. Оценивают не только появление трещин на корпусе, но и сохранение герметичности крышки после удара. Деформация бортика под уплотнитель — частый исход падения, который невозможно предсказать без физического теста.
Чек-лист для опытного образца перед партией
Чтобы не упустить детали, оценку прототипа формализуют. Сводная таблица параметров помогает принять объективное решение о готовности к серии, опираясь на факты, а не на интуицию.
| Деталь | Параметр | Метод проверки | Критерий успеха |
|---|---|---|---|
| Корпус | Толщина стенок | Штангенциркуль | Разброс не более 0.2 мм |
| Корпус | Усадка / коробление | Плита + щуп | Зазор менее 0.1 мм |
| Резьба | Плавность хода | Ручное наворачивание | Отсутствие заеданий |
| Резьба | Люфт | Радиальное покачивание | Отсутствие смещения |
| Крышка | Герметичность | Переворот с кипятком | Нет протечек 24 часа |
| Клапан | Сброс давления | Нажатие на горячем | Плавный стравливание пара |
| Клапан | Эластичность | Множественные циклы | Нет деформации юбки |
Допустимые отклонения и финальное решение
Идеальных образцов не бывает. Задача проверки — отделить допустимые шероховатости от фатальных ошибок. Царапина на внешней поверхности корпуса, которая легко полируется, не препятствие для запуска. Легкий скрип резьбы, устраняемый пищевой силиконовой смазкой, тоже допустим. А вот прослабленная резьба, негерметичный клапан или деформация корпуса при нагреве — стоп-сигнал.
Если образец показал себя уверенно, чертежи корректируют с учетом зафиксированной усадки материала, и только после этого дают команду на изготовление пресс-форм или запуск производства. Партия, выпущенная по отработанному прототипу, сохраняет функциональность каждого витка резьбы и каждого миллиметра уплотнителя, а пользователь получает изделие, которое не подводит в самый ответственный момент.